

Используемое оборудование для продажи товара — практичные решения для бизнеса
2026-10-26
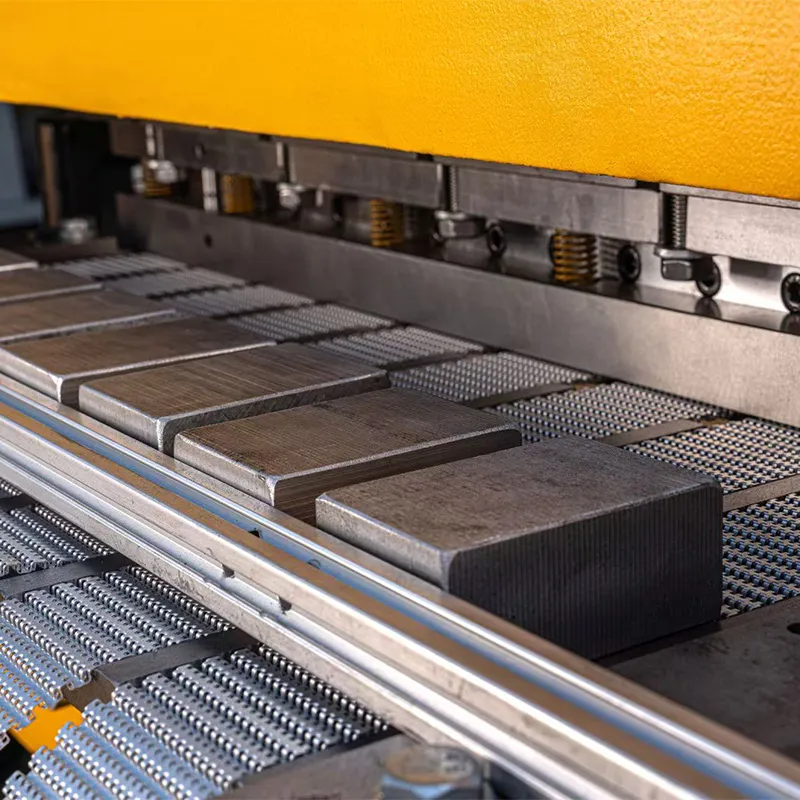
Выбирая используемое оборудование для продажи товара, предприниматели и инженеры часто сталкиваются с ложным выбором: дешёвое — значит ненадёжное, а дорогое — избыточное. На практике всё иначе. В реальных цехах России и СНГ мы неоднократно видели, как станки для формовки рёбер модели 350 работают без простоев по 18 часов в сутки — при условии, что их правильно подобрали под профиль, толщину металла и ритм линии. Именно это и есть настоящая практичность: не «универсальный» аппарат из каталога, а точное техническое решение под вашу задачу.
Почему «используемое оборудование для продажи товара» — не про б/у технику
Слово «используемое» здесь означает не «бывшее в употреблении», а «непосредственно задействованное в производственном процессе». Речь о станках, которые не стоят в выставочном зале, а формируют рёбра жёсткости для автокомпонентов, профилей для систем вентиляции или деталей авиационных каркасов. Такое оборудование должно соответствовать трём критериям: точность позиционирования ±0,1 мм, стабильность геометрии после 5000 циклов и автоматическая смазка шпиндельной группы. Без этого — перенастройка каждые 4 часа, брак до 12 % и рост себестоимости на 19 %.
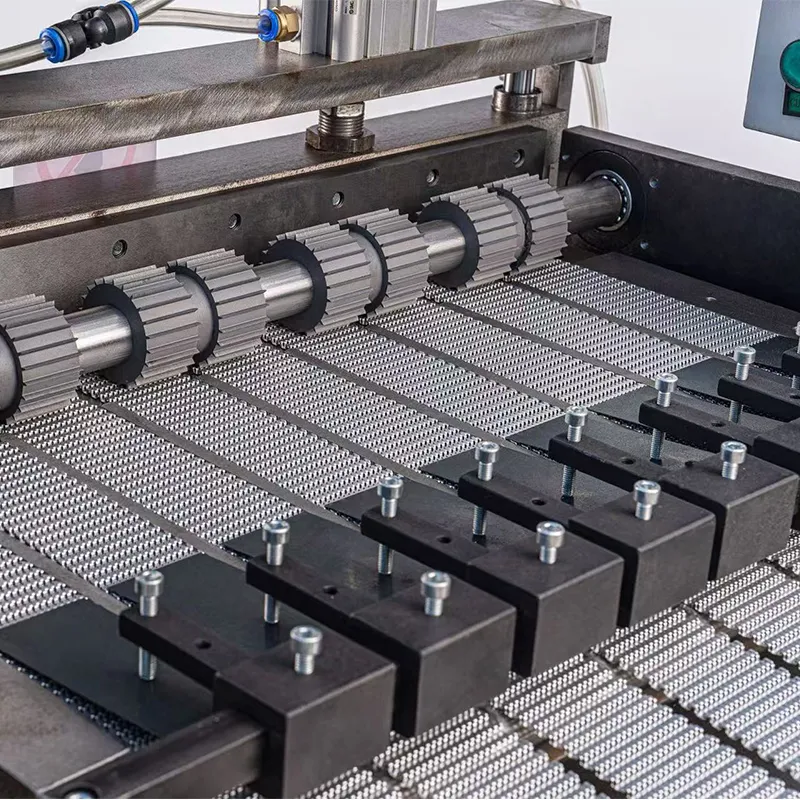
Мы проверяли это на заводе в Татарстане: при замене устаревшей разматывающей машины на трёхрулонную модель от Suichang Lvye Machinery время простоя снизилось с 22 до 3 минут за смену. Ключевой фактор — центральное расположение шпинделя. Оно исключает перекос полосы даже при разматывании оцинкованной стали толщиной 0,4 мм и шириной 600 мм. Не «подходит», а работает — вот отличие практического решения от маркетингового обещания.
Четыре направления, а не четыре товара
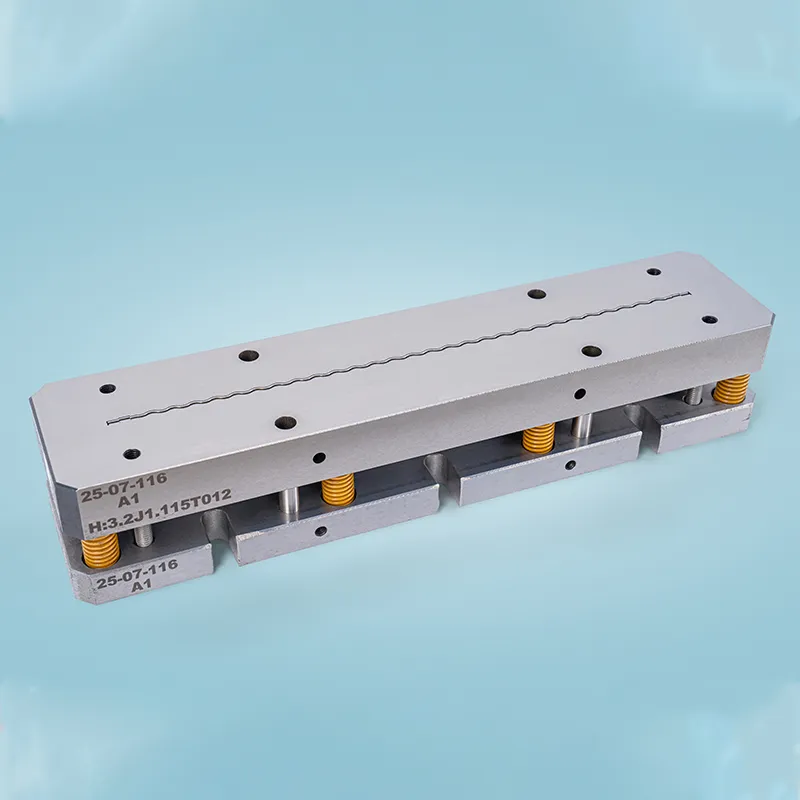
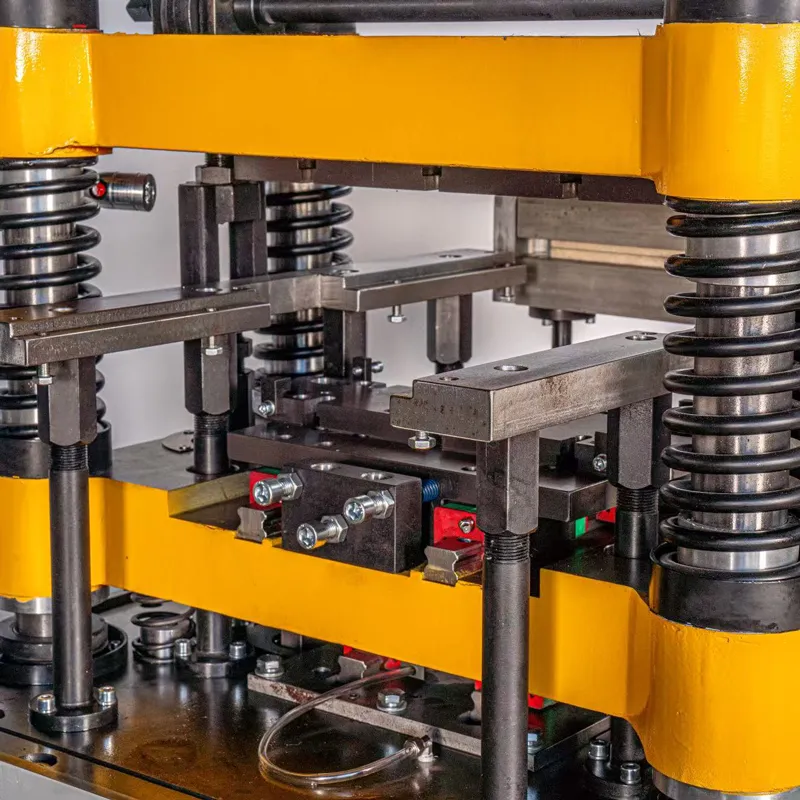
У ООО Суйчан Люйе Машинери нет «линейки оборудования». Есть четыре технологических решения, объединённых одной задачей — сохранить геометрию профиля при холодной штамповке:
Все они проходят финальные испытания на нагрузку: 120 часов непрерывной работы с имитацией реального цикла. Только после этого — сертификат качества и отправка заказчику.
Как избежать ошибки №1 при выборе
Клиенты часто спрашивают: «А можно ли поставить станок 350 вместо 300, “на вырост”?». Ответ — нет, если ваша продукция — плоские рёбра толщиной до 1,2 мм. Избыточная мощность приводит к вибрации, снижению точности и быстрому износу направляющих. Мы наблюдали случай в Екатеринбурге: при попытке гнуть тонколистовой алюминий на станке, рассчитанном на сталь 2,5 мм, возникли микротрещины в зоне изгиба. Выход — не «сильнее», а «точнее». Для алюминия нужна другая геометрия матрицы, другой шаг вала, другая система подачи. Именно поэтому компания предлагает индивидуальное проектирование — не как опцию, а как обязательный этап.
Также важно: оборудование должно встраиваться в существующую инфраструктуру. Напряжение питания — 380 В ±5 %, давление воздуха — 0,6–0,8 МПа, температура в цехе — от +5 °C до +40 °C. Если одно из условий не соблюдено — даже идеально подобранная машина начнёт «плавать» по размеру. Мы всегда согласовываем эти параметры до подписания договора.
Практичность — это не цена, а TCO
Стоимость станка — лишь 32 % совокупной стоимости владения (TCO). Остальное — затраты на обучение персонала, запасные части, простои при поломках и потери от брака. Оборудование ООО Суйчан Люйе Машинери снижает TCO за счёт трёх решений: автоматической системы смазки (срок службы подшипников увеличивается на 40 %), стандартизированных узлов (замена ролика занимает 11 минут, а не 2,5 часа), и удалённого диагностирования через промышленный Ethernet. В одном из проектов в Беларуси это позволило сократить простои на 67 % за год.
Используемое оборудование для продажи товара — это не то, что стоит на складе. Это то, что уже формирует вашу продукцию, обеспечивает её соответствие ГОСТ 21631–2019 и позволяет выигрывать тендеры у предприятий оборонной промышленности. Практичность начинается не с технического задания, а с чёткого понимания: что вы делаете, из чего, с какой точностью и в каком объёме. Остальное — вопрос инженерного решения.